

 پرس و جو
در ارسال پیام دریغ نکنید
اول. مقدمه: حل تکلیف "غیر ممکن". عبارت "قرار دادن میخ مربع در سوراخ گرد" یک نماد جهانی است ...
بیشتر بخوانیدطی یک بازرسی دسته ای اخیر در یک فروشگاه مونتاژ بست در گوانگدونگ، تیم کیفیت 320 از 400 مته سنگ تراشی ساق مستقیم برگشتی را رد کرد. بیت ها در دروازه کارخانه معیوب نبودند. آنها در میز کار با هم هماهنگ نبودند. هر بیت دارای یک ساقه ساده گرد بود، اما اپراتورها از آنها در مته های چکشی SDS-plus بدون غیرفعال کردن حالت چکشی استفاده می کردند. ساقهها در چاک تکان میخوردند، نوکهای کاربید ریزش میکردند، و تکهها در خط فلاش ساقه شکستند. استفاده از مته ساق مستقیم دارای مرزهای مشخصی است و بیشتر خرابی های میدانی از عبور از آنها ناشی می شود. این راهنما این مرزها را به صورت عملی توضیح میدهد: کدام مواد برای قطعات ساقه مستقیم مناسب هستند، هندسههای کدام نقطه بهتر عمل میکنند، و چگونه سرعت، تغذیه و روغن کاری آنها را تمیز نگه میدارد.
مته ساق مستقیم دارای یک ساقه استوانه ای ساده است که قطر آن با بدنه بیت مطابقت دارد و گشتاور را از طریق اصطکاک سطحی بین ساقه و فک های چاک منتقل می کند.
این طراحی عمدا ساده است. برخلاف سیستم های SDS یا ساقه شش گوش که از پروفیل های قفل مکانیکی استفاده می کنند، ساقه مستقیم کاملاً به نیروی گیره بستگی دارد. اپراتور بیت را در یک چاک استاندارد نصب می کند، فک ها را سفت می کند و اصطکاک بین ساقه فولادی و چاک چرخش را انجام می دهد.
این سادگی مزایای واقعی را در تنظیمات کارگاه و تولید به ارمغان می آورد. یک چاک منفرد می تواند طیف وسیعی از قطرها را بدون تغییر کولت یا آداپتور بپذیرد. هزینه هر بیت پایین تر می ماند زیرا ساقه مستقیماً از بدنه ابزار ماشین کاری می شود. هنگامی که مقداری فرسوده می شود، تعویض فوری انجام می شود و زمانی که کارخانه روی ابزارهای ساقه گرد استاندارد می شود، مدیریت موجودی ساده تر می شود. اصول اولیه عملیات حفاری و انتقال گشتاور بیت در ما پوشش داده شده است مفاهیم اساسی حفاری راهنمای
محدودیت نیز مشخص است. اگر چاک نتواند نیروی گیره کافی وارد کند، قبل از اینکه لبه برش کار معنیداری انجام دهد، ساق در داخل فکها میچرخد. در کاربردهای حفاری چکشی، ساقه مکانیزم چکشی ندارد، بنابراین نمی تواند انرژی ضربه ای را به طور موثر منتقل کند. بنابراین، استفاده از مته ساقه مستقیم مستلزم تطبیق ساقه با نوع چاک و تقاضای گشتاور است، نه فقط با موادی که سوراخ می شود.
مته های ساقه مستقیم در حفاری فلز و چوب مؤثرتر هستند، در حالی که کاربرد بنایی آنها محدود به حفاری چرخشی بدون ضربه در آجرهای نرم یا بلوک های بنایی است.
مواد انتخاب را بیشتر از ساقه هدایت می کند. در چوب، یک ساقه مستقیم با یک نقطه براد به طور تمیز در مرکز قرار میگیرد و سوراخهای بدون پارگی را برای رولپلاکها، لولاها و نصب سختافزار برش میدهد. ساقه به راحتی گشتاور را کنترل می کند زیرا چوب ساده ترین ماده حفاری است. در فلز، همان ساقه بار را از طریق هندسه نقطه شکاف یا نقطه پیلوت حمل می کند و خطرات اصلی ایجاد گرما و راه رفتن مته است.
| مواد | نوع نقطه | حالت عملیاتی | برنامه معمولی |
| چوب | نقطه براد / نقطه خلبان | فقط روتاری | ساخت مبلمان، سوراخ رولپلاک، نصب سخت افزاری |
| فولاد کم کربن | نقطه تقسیم | فقط روتاری | سوراخ های مونتاژ، حفاری جیگ، ساخت فلز |
| آلومینیوم | نقطه پایلوت / نقطه تقسیم | چرخشی با مایع خنک کننده | ماشینکاری، ورق نازک، سوراخکاری پروفیل |
| سنگ تراشی نرم | نقطه بنایی با نوک کاربید | فقط روتاری | سوراخ های لنگر، سوراخ های کم عمق در آجر |
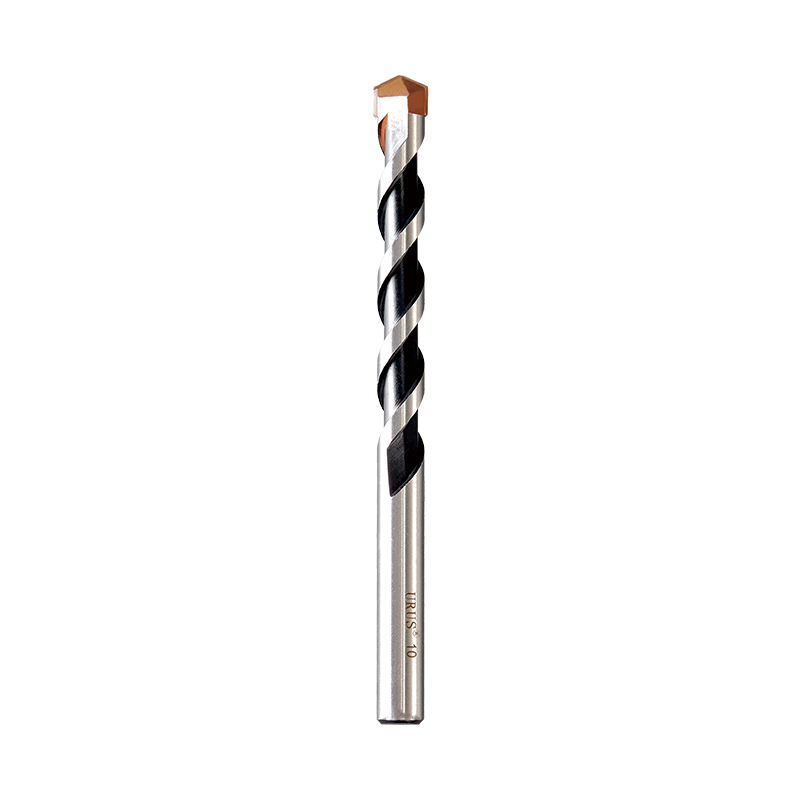 مته بنایی ساقه گرد برای حفاری چرخشی در آجر و بلوک این قطعه با نوک کاربید با فلوت تقویتشده و ساقه ساده، سوراخهای تمیزی را در آجر نرم، ملات و بلوکهای سبک وزن تنها در حالت چرخشی برش میدهد. این دستگاه با استانداردهای DIN8039 و ISO 5468، با بدنه فولادی کروم وانادیوم سخت شده و گزینههای نوک موجود مطابقت دارد. مشاهده محصول →
در سنگ تراشی، ساقه مستقیم فقط در حالت چرخشی کار می کند. هنگامی که مواد آجری نرم، خط ملات یا بلوک سبک وزن باشد، یک قطعه سنگ تراشی ساق گرد با نوک کاربید یک سوراخ تمیز را بدون ضربه ایجاد می کند. مته سنگ تراشی ساق گرد ما دقیقاً برای این کار طراحی شده است: نوک کاربید، فلوت تقویت شده، و یک ساقه ساده که در یک چاک استاندارد چنگ می زند. سعی نکنید از آن در مته چکشی با مکانیزم ضربه درگیر استفاده کنید.
در حفاری فلز، ساق عامل محدود کننده نیست. هندسه نقطه است. برای مطالعه عملی انتخاب مجموعه مته های فلزی ساقه گرد، به ما مراجعه کنید راهنمای مته فلزی ساقه گرد . خطر اصلی لغزش ساقه نیست، بلکه تولید گرما است که می تواند لبه برش را نرم کند و باعث تیرگی سریع شود.
هندسه نقطه ای مته ساق مستقیم نحوه ورود آن به مواد، برش تراشه ها و مقاومت در برابر راه رفتن را کنترل می کند.
هر بیت ساقه مستقیم دارای ساقه یکسانی است، بنابراین هندسه نقطه چیزی است که عملکرد را متمایز می کند. یک نقطه استاندارد 118 درجه برای حفاری با هدف عمومی کار می کند اما تمایل دارد روی فولاد سخت راه برود. یک نقطه شکاف، ضخامت تار را نازکتر میکند و دو لبه برش کوچک ایجاد میکند که سوراخ را بدون راه رفتن شروع میکند و آن را به ایمنترین انتخاب برای سوراخکاری فلزی CNC و دستی تبدیل میکند.
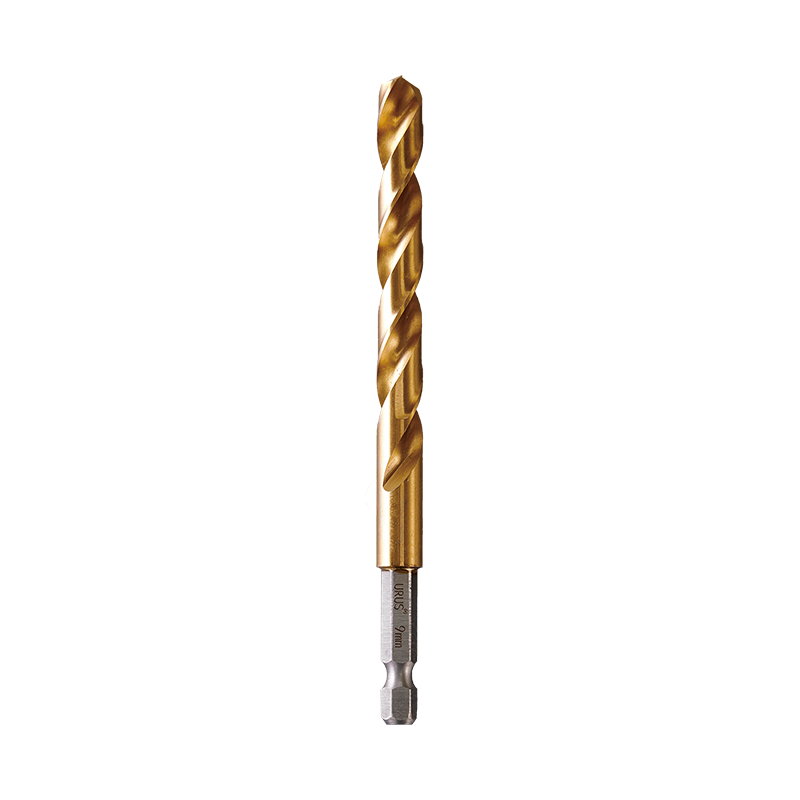 مته نقطه شکاف برای شروع دقیق سوراخ در فلز این بیت که با هندسه نقطه شکاف طراحی شده است که ضخامت شبکه را کاهش می دهد، بدون راه رفتن روی فولاد سخت، سوراخ ها را شروع می کند. این دستگاه برای چاک های تغییر سریع 1/4 اینچی مناسب است و برای حفاری فلزات دستی و CNC مناسب است و از موقعیت ثابت و گرد بودن اطمینان می دهد. مشاهده محصول →
مته های فلزی نقطه شکاف ما حول این هندسه برای موقعیت سوراخ و گرد بودن ثابت طراحی شده اند.
یک نقطه راهنما یک نوک کوتاه خود محور اضافه می کند که فراتر از لب های برش می رود. این قطعه را به داخل مواد میکشد و بهویژه در ورقهای نازک فلزی و آلومینیومی مفید است، جایی که سوراخهای پیشرفت و راه رفتن مته باعث بیشتر رد میشوند. برای کارهای فلزی نرم، کنترل یک بیت نقطه پیلوت آسانتر است و ورودی سوراخ تمیزتری ایجاد میکند.
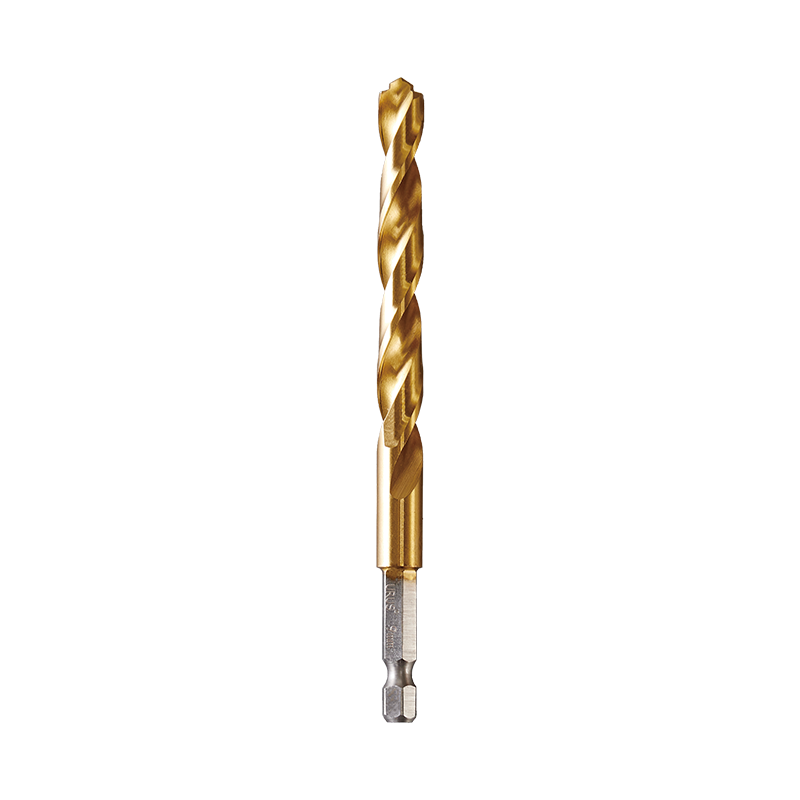 مته Pilot Point برای تمیز کردن سوراخ ها در فلز نازک این قطعه دارای یک نوک پیلوت متمرکز که فراتر از لبه های برش است، خود را به موادی برای سوراخکاری کنترل شده در ورق فلزی نازک و آلومینیوم می کشد. خراشها و راه رفتن را به حداقل میرساند و یک سوراخ تمیز باقی میگذارد. مشاهده محصول →
مته های نقطه پایلوت ما این کار را انجام می دهند و در عین حال هندسه لبه تیز را در دوره های طولانی تر حفظ می کنند.
نقطه توربومکس که به طور گسترده در کف تولید استفاده می شود، بر تخلیه تراشه متمرکز است. این یک هندسه تخصصی است که برای حفاری CNC با سرعت بالا در فولاد و آلومینیوم ملایم مناسب است، که در آن بسته بندی تراشه در فلوت ها حالت اصلی شکست است.
مته ساق مستقیم ابزار حفاری است که قطر ساقه آن با بدنه بیت مطابقت دارد و برای انتقال گشتاور به اصطکاک چاک متکی است. رایج ترین قالب مته برای حفاری چرخشی در فلز، چوب و بنایی نرم است، اما برای بارگذاری ضربه چکش طراحی نشده است.
یک مته ساق مستقیم زمانی که آن را خیلی سریع اجرا میکنید، خیلی محکم فشار میدهید یا خشک میکنید از کار میافتد.
این سه متغیر با هم تعامل دارند. سرعت گرما را تعیین می کند. خوراک بار تراشه را تعیین می کند. روغن کاری حرارت را از بین می برد و لبه برش را تیز نگه می دارد. اگر یکی از اهرم ها خارج از محدوده باشد، بیت می تواند مواد کار را بیش از حد گرم کند یا در سوراخ گیر کند و بچسبد.
در فولاد، سرعت تغذیه بیش از حد سبک باعث ساییدگی لبه برش به جای برش می شود و باعث ایجاد گرما و ایجاد سختی کاری روی دیواره سوراخ می شود. خوراک بیش از حد سنگین باعث خرد شدن لبه های برش می شود یا لقمه را در نقطه می شکند. به عنوان یک قاعده، زمانی که تراشه نازک و رشته ای است، خوراک را افزایش دهید و زمانی که بیت شروع به پچ پچ کرد، خوراک را کاهش دهید.
روغن کاری غیر قابل مذاکره است. برای فولاد کم کربن، یک خنک کننده روغن محلول مانع از رسیدن نوک آن به دمای معتدل می شود. برای آلومینیوم، یک روغن برش سبک یا حتی نفت سفید، جوشکاری براده روی صفحه چنگک را کاهش می دهد. برای چوب، به مایع خنک کننده نیاز نیست، اما استخراج گرد و غبار به اندازه کنترل سرعت اهمیت دارد.
اکثر خرابی های مته ساق مستقیم قابل پیشگیری هستند و پیشگیری بیشتر به انتخاب و جابجایی مربوط می شود تا خود مته.
مته ساق مستقیم در درجه اول برای حفاری چرخشی در فلز، چوب و بنایی نرم استفاده می شود. در یک چاک استاندارد قرار می گیرد و گشتاور را از طریق اصطکاک منتقل می کند، که آن را به مته مته همه کاره ترین و مقرون به صرفه ترین قالب برای حفاری کارگاهی و تولیدی تبدیل می کند.
نه. مته های چکشی SDS از یک سیستم ساق قفل مکانیکی استفاده می کنند که برای انتقال انرژی ضربه طراحی شده است. یک تکه ساق مستقیم در چاک SDS تکان می خورد، می لغزد و احتمالاً نزدیک ساقه می شکند. از مته های ساقه SDS برای سوراخ کاری چکشی و از مته های ساقه مستقیم فقط با حالت چرخشی استفاده کنید.
لغزش زمانی رخ می دهد که فک های چاک نتوانند نیروی گیره کافی ایجاد کنند. آرواره های فرسوده، سطوح صاف ساقه یا سفت شدن بیش از حد روی یک ساقه نرم، همگی باعث کاهش اصطکاک می شوند. ساقه را تمیز کنید، سلامت فک را بررسی کنید و همیشه قبل از سوراخ کردن، چاک را به درستی سفت کنید.
فقط برای حفاری چرخشی بسیار سبک در سنگ تراشی نرم یا زمانی که از سنگ تراشی ساقه گرد تخصصی با نوک کاربید استفاده می شود. برای کارهای استاندارد بتن و ضربی سنگین از تکه های ساقه SDS استفاده کنید. بیت های ساق مستقیم برای بارهای ضربه چکش طراحی نشده اند و به سرعت در آن سرویس خراب می شوند.
اول. مقدمه: حل تکلیف "غیر ممکن". عبارت "قرار دادن میخ مربع در سوراخ گرد" یک نماد جهانی است ...
بیشتر بخوانیدفلزکاری همیشه سنگ بنای توسعه صنعتی بوده و همه چیز را از قطعات خودرو گرفته تا ...
بیشتر بخوانید1. انبر پمپ آب چیست؟ - ابزار انعطاف پذیر "همه جانبه". در تولیدات صنعتی مدرن و تعمیر و نگهداری روزانه...
بیشتر بخوانیدانتخاب ابزارهای برش صنعتی مناسب یک تصمیم حیاتی است که مستقیماً بر راندمان تولید تأثیر می گذارد.
بیشتر بخوانید
+86-573-84611229

+86-573-84611518


NO.35 جاده یوکائو، شهر گانیائو، شهر جیاشان، استان ژجیانگ، چین
