
 پرس و جو
در ارسال پیام دریغ نکنید
اول. مقدمه: حل تکلیف "غیر ممکن". عبارت "قرار دادن میخ مربع در سوراخ گرد" یک نماد جهانی است ...
بیشتر بخوانیدسه تامین کننده به شما سه پاسخ مختلف در مورد بهترین مواد برای مته ها می دهند: فولاد پرسرعت، کبالت یا کاربید جامد. هر سه پاسخ صحیح هستند، اما هر کدام فقط در یک مجموعه باریک از شرایط، درجه قطعه کار، قطر سوراخ، ماشین و تعداد مورد نظر سوراخ صحیح است.
مطابقت را اشتباه بگیرید و هزینه به سرعت ظاهر می شود. یک بیت 6 میلی متری HSS M2 با سرعت 304 ضد زنگ با سرعت 1400 دور در دقیقه، معمولاً در 15 تا 25 سوراخ خشک می شود، در حالی که همان بیت در فولاد کم کربن صدها دوام دارد. انتقال آن کار ضد زنگ به یک بیت کبالت M35، عمر ابزار را تقریباً سه برابر می کند و تقریباً دو برابر قیمت واحد است، به همین دلیل است که انتخاب مواد به همان اندازه که به تخت ابزار تعلق دارد، به خرید تعلق دارد.
بقیه این راهنما از این ترتیب پیروی می کند، زیرا سه خانواده مواد به محض ورود گرما، سایش و ضربه، رفتار بسیار متفاوتی از خود نشان می دهند.
پاسخ کوتاه: چوب با فولاد پرکربن یا HSS، فولاد نرم با HSS M2، فولاد ضد زنگ و آلیاژی با کبالت M35 یا M42، کار فلزی با حجم بالا با کاربید جامد و بتن فقط با ابزار SDS با نوک کاربید سوراخ می شود.
| مواد | حد حرارت | بهترین تناسب قطعه کار | قیمت نسبی |
| HSS M2، روکش روشن | 540-600 C | فولاد ملایم، آلومینیوم، چوب، پلاستیک | 1.0x |
| HSS M2 با پوشش TiN | 540-600 C | ورق فلز، تعمیرات عمومی، کیت های تعمیر و نگهداری | 1.2-1.5x |
| کبالت M35 یا M42 | 600-650 C | ضد زنگ 304 و 316، فولاد آلیاژی، تیتانیوم | 2.0-2.8x |
| بدنه فولادی با نوک کاربید | 800 درجه سانتیگراد و بالاتر | محصولات بتن، آجر، بلوک، ورق ساینده | 3-5 برابر |
| کاربید جامد | 1000 درجه سانتیگراد و بالاتر | فلز کاری CNC، کامپوزیت، اجراهای با حجم بالا | 6-10 برابر |
تکه های چوب استاندارد براد پوینت در فولاد پر کربن و HSS وجود دارد و تفاوت واقعی در تکرار است نه وضوح. فولاد با کربن بالا به قیمت ارزانی لبه تیز می کند و مناسب کار کابینت و نجاری سایت است که در آن چند بار در هفته از آن استفاده می شود. HSS آن لبه را از طریق کالاهای ورق ساینده مانند MDF و تخته خرده چوب نگه می دارد، جایی که خطوط چسب و پرکننده معدنی لبه فولادی نرم را در یک شیفت تکان می دهد. بیت های اسکرو و بیت های فورستنر از یک قانون پیروی می کنند: فولاد کربنی برای حفاری عمیق گاه به گاه، HSS برای تولید تکرار.
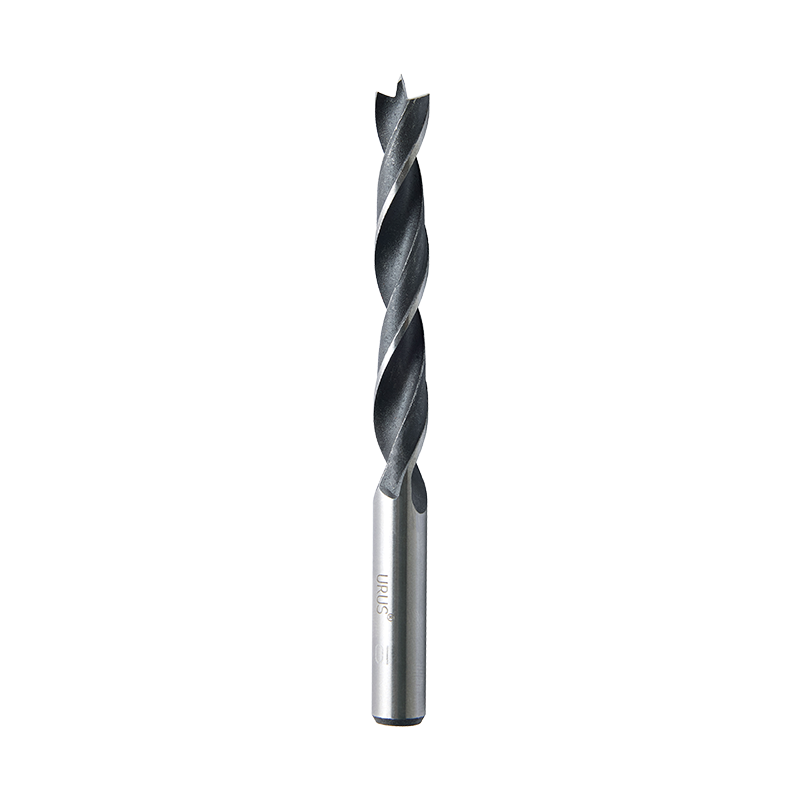 مته چوب استاندارد براد پوینت برای سوراخکاری دقیق چوب مته چوب با نقطه مرکزی دقیق و ساقه گرد، مناسب برای موقعیتیابی دقیق و چاکهای استاندارد برای حفاری چوب. مشاهده محصول →
فولاد ملایم، آلومینیوم، برنج و پلاستیک از نظر اقتصادی با HSS M2 حفاری می شوند، معمولاً در نقطه 118 درجه برای کارهای عمومی و یک نقطه تقسیم 135 درجه زمانی که بیت باید یک مرکز مشخص شده را بدون راه رفتن نگه دارد. ضد زنگ 304 و 316 در زیر لبهای کسلکننده کار میکنند، بنابراین ابزار به جای مالش باید برش دهد: کبالت M35 یا M42 با نقطه شکاف لبه را به اندازه کافی زنده نگه میدارد تا سوراخ را تمام کند. هندسه نقطه پایلوت به بخش های منحنی و نازک کمک می کند. کاربید جامد تنها زمانی وارد می شود که کنترل حجم، سفتی و خنک کننده همه در جای خود قرار داشته باشند.
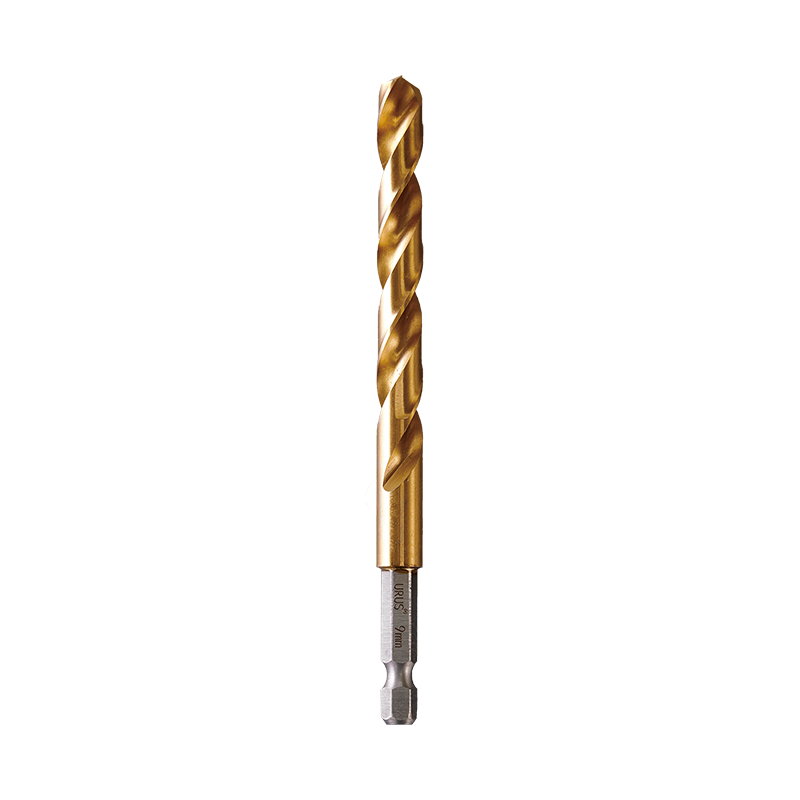 مته فلزی نقطه شکاف سفارشی برای چاک های تغییر سریع یک مته مته فلزی با هندسه نقطه شکاف و گزینه های پایانی متعدد، طراحی شده برای چاک های ساقه سریع 1/4 اینچی و قطرهای 1.0 تا 13.0 میلی متر. مشاهده محصول →
هیچ بیت کبالت یا HSS به بتن تعلق ندارد. حفاری چکشی بار ضربه ای و سایش معدنی را به طور همزمان اعمال می کند، بنابراین لبه برش باید با کاربید تنگستن به بدنه فولادی لحیم شود. SDS-plus تقریباً سوراخهای 4 تا 16 میلیمتری را در آجر، بلوک و بتن استاندارد میپوشاند، در حالی که SDS-max قطرهای بزرگتر و تقویتکنندههای سنگینتر را انجام میدهد. سر کاربید سه کاتر سریعتر روی سطوح ناهموار متمرکز می شود و راه رفتن را کاهش می دهد که موقعیت سوراخ را روی دیوار ناهموار خراب می کند.
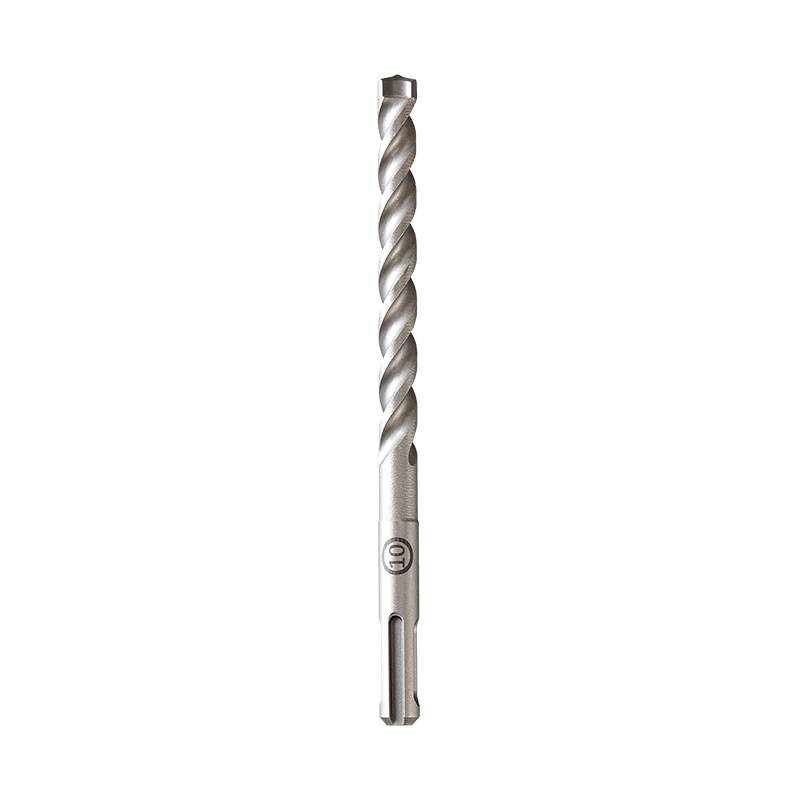 مته چکشی SDS-3-Cutter Carbide-Cutted-Cutter SDS-3-Cutter-Cutter Carbide Met Drill مخصوص سنگ تراشی چکش بنایی با نوک کاربید سه برش و بدنه کروم وانادیوم سخت شده، برای سوراخ کردن آجر، بتن و سنگ در اندازههای مختلف. مشاهده محصول →
هندسه نقطه، شمارش فلوت و ماده استاندارد ساقه به اندازه ماده پایه، بنابراین یک مرجع برای انواع مته و کاربرد آنها در کنار مشخصات مواد خود هنگام نوشتن خلاصه خرید.
بیشتر خطاهای مشخصاتی که در نقل قول ها می بینیم از چهار سوء تفاهم در مورد اینکه یک بیت واقعا از چه چیزی ساخته شده است ناشی می شود.
سختی قرمز دمایی است که در آن لبه برش نرم می شود و برش تمیز متوقف می شود. HSS M2 لبه خود را در حدود 540-600 درجه سانتیگراد نگه می دارد، درجه کبالت آن را به حدود 600-650 درجه سانتیگراد می رساند و کاربید بسیار فراتر از آن کاهش می یابد، که دلیل اصلی وجود کبالت و کاربید به عنوان سطوح قیمت جداگانه است.
در 304 زنگ نزن، کبالت M35 معمولاً حدود سه برابر سوراخهای HSS M2 را برمیگرداند و هندسه با نوک کاربید بیش از پنج برابر بازمیگردد، که برای کاهش هزینه هر سوراخ کافی است حتی اگر قیمت واحد بالاتر باشد.
حساب سرراست است. یک بیت HSS M2 با قیمت 3.00 دلار که 20 سوراخ ایجاد می کند، به ازای هر سوراخ 0.15 دلار قیمت دارد. یک بیت کبالت با قیمت 7.50 دلار که 60 سوراخ ایجاد می کند، به ازای هر سوراخ 0.125 دلار قیمت دارد و همچنین دو بیت تغییر را از شیفت اپراتور حذف می کند. در سلولی که روزانه 600 سوراخ ضد زنگ حفر می کند، این تفاوت تقریباً 20 تغییر ابزار را هر روز حذف می کند.
مشخصات مته تنها زمانی کامل می شود که قطعه کار، سوراخ، دستگاه، عمر مورد انتظار و روش تأیید را نام می برد. هر چیزی کمتر انتخاب مواد را به فرض تامین کننده شما واگذار می کند.
تأمینکنندگانی که بیتها را برای برنامههای OEM میسازند، معمولاً از این سطح از جزئیات استقبال میکنند، زیرا بعداً آرگومان را حذف میکند. شرکت ابزارهای Zhejiang URUS، که متهها، انبردستها و مجموعههای ابزار دستی را در جیاشان، ژجیانگ با نام تجاری Bison تولید میکند، در خطوط چوب، فلز و بنایی با گواهی ISO9001:2015، یک شرکت ملی با فناوری پیشرفته، و یک آزمایشگاه TUV Rheinef. از این نمای کلی شروع کنید قطعات برش مته: انواع، مواد و نحوه انتخاب .
خیر. کبالت سختی گرم و مقاومت در برابر سایش را خریداری می کند و در ازای آن مقداری چقرمگی را با دو تا سه برابر قیمت واحد کاهش می دهد. در چوب، فولاد نرم، آلومینیوم و کارهای تعمیر و نگهداری عمومی، HSS M2 انتخاب اقتصادی بهتری است. کبالت زمانی حق بیمه خود را به دست می آورد که قطعه کار ضد زنگ، فولاد آلیاژی بالای 30 HRC یا تیتانیوم باشد، یا زمانی که دمای لبه عامل محدود کننده عمر ابزار باشد.
خیر. نیترید تیتانیوم یک پوشش تقریباً 1 تا 4 میکرون روی همان بستر HSS است. اصطکاک را کاهش می دهد، جریان تراشه را بهبود می بخشد و سایش پهلو را کاهش می دهد، اما فولاد پایه هنوز تعیین می کند که لبه قبل از اینکه نرم شود چقدر گرما باقی می ماند.
کاربید تنگستن بتن با ضربه سوراخ می شود، بنابراین نوک آن باید یک درج کاربید لحیم کاری شده باشد که در ساقه SDS-plus یا SDS-max نصب شده باشد. لبههای HSS و کبالت در اثر ترکیبی از چکش و سایش معدنی به سرعت از بین میروند.
هزینه هر سوراخ را در قطعه کار ثابت، قطر و سرعت مقایسه کنید. قبل از انتشار یک سفارش ظرف، دادههای سختی، ارقام خروج نوک، ضخامت پوشش و یک دسته نمونه آزمایش شده روی دستگاه خود را بخواهید و آن نتیجه آزمایش را به مشخصات متصل نگه دارید.
اول. مقدمه: حل تکلیف "غیر ممکن". عبارت "قرار دادن میخ مربع در سوراخ گرد" یک نماد جهانی است ...
بیشتر بخوانیدفلزکاری همیشه سنگ بنای توسعه صنعتی بوده و همه چیز را از قطعات خودرو گرفته تا ...
بیشتر بخوانید1. انبر پمپ آب چیست؟ - ابزار انعطاف پذیر "همه جانبه". در تولیدات صنعتی مدرن و تعمیر و نگهداری روزانه...
بیشتر بخوانیدانتخاب ابزارهای برش صنعتی مناسب یک تصمیم حیاتی است که مستقیماً بر راندمان تولید تأثیر می گذارد.
بیشتر بخوانید
+86-573-84611229

+86-573-84611518


NO.35 جاده یوکائو، شهر گانیائو، شهر جیاشان، استان ژجیانگ، چین